Три монтажных ситуации, в которых неправильный крепёж обошёлся дороже всего оборудования
Инженер-технолог одного украинского промышленного предприятия вспоминает случай из практики: в цехе металлообработки заменили насосный агрегат, но через шесть недель началась вибрация, которая вывела из строя подшипники. Причина оказалась банальной — вместо шпилек класса 8.8 с нужным шагом резьбы монтажники использовали то, что «нашлось на складе». Стоимость этих крепёжных элементов — менее 200 ₴. Стоимость простоя и ремонта — более 80 000 ₴.
Именно с таких историй начинается понимание того, что шпилька шуруп винт — это не расходник, который подбирают «на глаз», а инженерное решение с конкретными техническими параметрами. Разберём, как избежать ошибок, которые стоят предприятиям сотни тысяч гривень ежегодно.
Содержание:
- 1 Почему шпилька — это не «болт без головки», а отдельная инженерная концепция
- 2 Резьба, шаг, класс прочности: три параметра, которые нельзя перепутать
- 3 Винты-шурупы: когда кажущаяся простота скрывает инженерную точность
- 4 Материал и покрытие: почему цинк — это не всегда достаточно
- 5 Алгоритм правильного подбора: от условий эксплуатации к конкретному артикулу
Почему шпилька — это не «болт без головки», а отдельная инженерная концепция
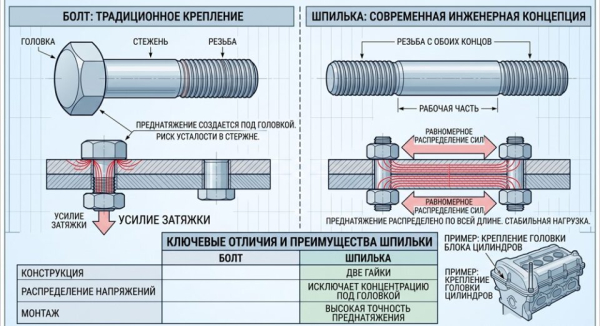
Большинство монтажников и даже часть инженеров воспринимают шпильки как упрощённую версию болта. Это принципиально неверное понимание, которое ведёт к системным ошибкам при проектировании соединений.
Шпилька работает в принципиально иных условиях нагружения. Болт создаёт усилие затяжки через момент на головке, при этом значительная часть момента уходит на преодоление трения под головкой. Шпилька же ввёртывается одним концом в деталь (или фиксируется гайкой), а затяжка производится со второго конца. Это означает:
- равномерное распределение осевого усилия по всей длине тела шпильки;
- возможность многократной разборки без повреждения резьбы в основном теле детали;
- значительно более высокую стойкость к циклическим нагрузкам и вибрации;
- применимость там, где конструкция не позволяет разместить головку болта.
Это объясняет, почему шпильки доминируют в фланцевых соединениях трубопроводов высокого давления, в крепеже крышек компрессоров, в узлах присоединения промышленной арматуры. Когда на объекте стоит задвижка DN200 с рабочим давлением 16 бар, фланцевое соединение с корпусом трубопровода — это всегда шпильки, а не болты. И это не традиция, а конструктивная необходимость.
Резьба, шаг, класс прочности: три параметра, которые нельзя перепутать
Метрическая резьба и её реальное влияние на соединение
В Украине стандартом является метрическая резьба по ДСТУ ISO 724. Шаг резьбы — один из критических параметров, который определяет нагрузочную способность соединения. Крупный шаг (например, M16×2,0) обеспечивает большую устойчивость к вибрации и легче монтируется в полевых условиях. Мелкий шаг (M16×1,5) даёт большую площадь контакта витков и применяется там, где требуется точная регулировка усилия затяжки.
Типичная ошибка: при замене крепежа на объекте используют шпильки с крупным шагом вместо мелкого. Соединение выглядит затянутым, но при рабочем давлении или температурном расширении начинает «ползти». Особенно критично это для фланцевых соединений паровых систем, работающих при температурах выше 200°C.
Что означают цифры на маркировке шпильки
Маркировка класса прочности для болтов и шпилек выглядит как дробь: 8.8, 10.9, 12.9. Первая цифра (умноженная на 100) — это номинальный предел прочности в МПа. Вторая цифра (умноженная на первую и на 10) — предел текучести.
Для промышленного применения минимальным классом считается 8.8 (предел прочности 800 МПа). Класс 10.9 используют в ответственных узлах с динамическими нагрузками. Класс 12.9 — для критически нагруженных соединений в машиностроении и при работе с высоким давлением. Использование шпилек класса 4.6 или 5.8 (которые нередко попадают на склады как «универсальные») в промышленных соединениях — прямой путь к аварии.
Винты-шурупы: когда кажущаяся простота скрывает инженерную точность
Шуруп и винт часто воспринимаются как «бытовой» крепёж. Но в промышленном и строительном контексте это отдельные категории с собственными техническими требованиями.
Винт — это крепёжный элемент с метрической резьбой, который работает в паре с гайкой или резьбовым отверстием в детали. Шуруп имеет самонарезающую резьбу и создаёт резьбу непосредственно в материале при ввёртывании. Это принципиальная разница в механике соединения.
Актуальные задачи 2026 года, где правильный выбор между винтом и шурупом критичен:
- Монтаж сэндвич-панелей и металлоконструкций — кровельные и фасадные саморезы с прессшайбой, EPDM-уплотнением, точечным сверлом. Неправильный выбор длины или диаметра — потеря герметичности и коррозия в зоне крепления.
- Крепёж электрощитового оборудования — винты M4 и M5 с потайной или цилиндрической головкой, класс прочности не ниже 8.8, покрытие — цинк или никель.
- Монтаж трубных хомутов — шурупы по бетону с дюбелем, где момент затяжки определяет допустимую нагрузку на хомут.
- Деревянные конструкции перекрытий — конструкционные шурупы с частичной резьбой, где головка должна «утопать» в древесине без раскола.
Материал и покрытие: почему цинк — это не всегда достаточно
Сравнительный анализ покрытий в реальных условиях эксплуатации
В украинском климате с его влажными вёснами, солёными зимами (реагенты на дорогах и тротуарах) и жарким летом вопрос антикоррозионного покрытия крепежа приобретает особую остроту. Рассмотрим реальную иерархию:
- Жёлтый цинк (хроматирование) — базовая защита, 120–200 часов в камере солевого тумана. Подходит для закрытых помещений без агрессивной среды.
- Горячее цинкование — слой цинка 45–85 мкм, 600–1000 часов в камере солевого тумана. Оптимален для наружных металлоконструкций, водопроводных систем, монтажа в условиях повышенной влажности.
- Дакромет (Dacromet) — цинк-алюминиевое покрытие, 700–1000 часов без красной коррозии. Применяется в автомобилестроении и там, где важна тонкость покрытия при высокой защите.
- Нержавеющая сталь A2 и A4 — A2 (304) для большинства промышленных задач, A4 (316) для морской среды, химических производств и пищевой промышленности. Не требуют покрытия, самодостаточны по коррозионной стойкости.
Практический вывод: экономия на покрытии крепежа в 2026 году — это гарантированная статья затрат через 2–3 сезона. Разница в цене между оцинкованной шпилькой и шпилькой из нержавеющей стали A2 составляет в среднем 3–4 раза. Разница в сроке службы в агрессивных условиях — 8–10 раз.
Алгоритм правильного подбора: от условий эксплуатации к конкретному артикулу
Вместо общих рекомендаций — конкретная последовательность вопросов, которая позволяет принять технически обоснованное решение:
Шаг 1. Определите тип нагрузки. Статическая (постоянное усилие без вибрации), динамическая (вибрация, знакочередующиеся нагрузки) или ударная. От этого зависит класс прочности и необходимость применения стопорных элементов.
Шаг 2. Оцените рабочую среду. Температура, влажность, наличие агрессивных химических веществ. Это определяет материал и покрытие.
Шаг 3. Рассчитайте усилие затяжки. Для ответственных соединений — только с применением динамометрического ключа по таблицам производителя. Перетяжка шпильки класса 8.8 на 20% сверх нормы снижает её усталостную прочность вдвое.
Шаг 4. Выберите геометрию соединения. Тип головки (шестигранник, внутренний шестигранник, Torx, потайная), длина рабочей части, шаг резьбы.
Шаг 5. Проверьте совместимость с сопрягаемыми деталями. Материал детали, в которую ввёртывается шпилька или шуруп, определяет минимальную глубину завинчивания: для стали — 1×D, для чугуна и алюминия — 1,5×D, для лёгких сплавов — 2×D и более.
Полный ассортимент крепёжных элементов — шпилек, винтов, шурупов различных классов прочности, типоразмеров и покрытий — доступен на armax.ua. При необходимости технические специалисты помогут подобрать крепёж под конкретные условия эксплуатации и требования проекта.
Крепёж — это последнее, на чём стоит экономить. Потому что именно он держит всё остальное.
Источник: hronika.info